Artykuł sponsorowany
Jak ustalić kolejność zagięć w detalu wielozagięciowym, by uniknąć kolizji narzędzi
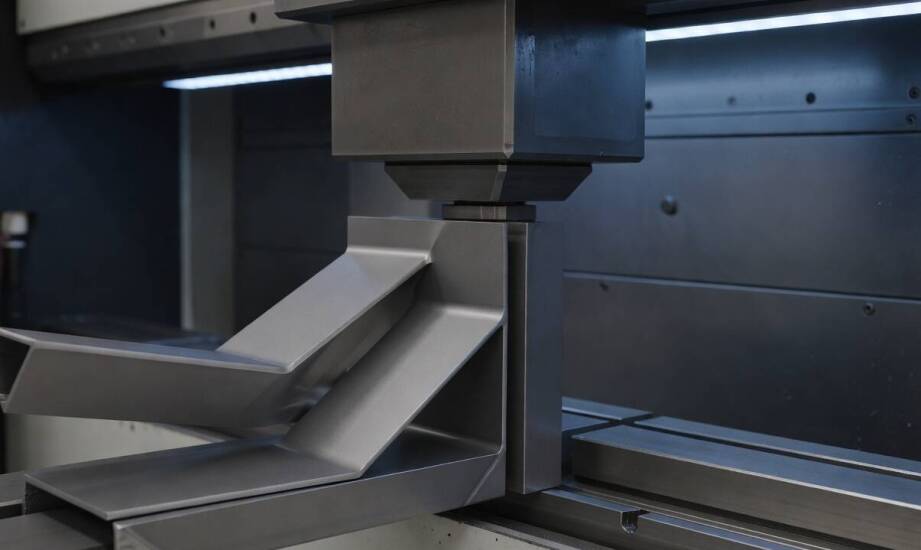
Detal o złożonej geometrii blokuje dostęp stempla prasy już przy trzeciej operacji roboczej. Dzieje się tak najczęściej, gdy operator lub oprogramowanie rozpoczyna cały proces od wewnętrznych krawędzi obudowy bez wcześniejszej analizy bryły. Błędna sekwencja natychmiast zmienia przestrzenny kształt wyrobu. Sytuacja ta całkowicie uniemożliwia dalsze zaginanie materiału ze względu na fizyczną kolizję detalu z masywnymi elementami maszyny. Właściwe gięcie blachy wymaga rygorystycznego zaplanowania każdego kroku, aby narzędzia mogły swobodnie pracować w wyznaczonym obszarze roboczym. Jedna pomyłka na początku cyklu skutkuje zniszczeniem arkusza i stratą czasu przeznaczonego na przygotowanie produkcji.
Jak zaplanować zagięcia pod późniejszy dostęp narzędzi?
Pierwsze ruchy prasy krawędziowej muszą gwarantować swobodny dostęp szczęk i stempli w kolejnych cyklach operacyjnych. Ogólna zasada technologiczna narzuca kierunek pracy od zewnątrz do wewnątrz. Maszyna wykonuje najpierw skrajne kąty zewnętrzne, a dopiero w następnych krokach przechodzi do zagięć wewnętrznych. Taka kolejność skutecznie zapobiega zderzeniu częściowo uformowanego detalu z potężną ramą urządzenia lub systemem mocowania. Każde kolejne przełamanie arkusza wyraźnie zmienia jego pierwotne właściwości mechaniczne. Częściowo uformowany element zwiększa swoją sztywność w kierunkach prostopadłych do wyznaczonej linii gięcia. Zjawisko to stabilizuje nową geometrię przestrzenną i ułatwia zachowanie założonych tolerancji.
Złożona geometria obudowy wpływa na zachowanie materiału i utrudnia manipulację samym detalem. Boczne półki zaczynają zamykać się w stronę narzędzia, ograniczając miejsce na dłonie pracownika lub chwytaki zrobotyzowane. Pewne specyficzne cechy wyrobu wymuszają modyfikację standardowej procedury formowania. Do najtrudniejszych obszarów konstrukcyjnych należą:
- Krótkie kołnierze – gięcie blachy w matrycy powietrznej wymaga, aby długość rantu przekraczała cztery grubości arkusza. Krótszy odcinek ślizga się po krawędzi narzędzia, uniemożliwiając zachowanie stabilnego kąta.
- Ciasne naroża – bliskość sąsiadujących ścian wymusza użycie węższych stempli oraz wykonanie specjalnych podcięć technologicznych odciążających strefę zgniotu.
- Zbliżone krawędzie równoległe – powodują interferencję szczęk mocujących detal już przy drugim kroku pracy maszyny.
W jaki sposób technolog układa sekwencję na modelu CAD?
Współczesna produkcja przenosi ciężar planowania z hali bezpośrednio przed ekrany stacji roboczych. Technolog definiuje dokładną kolejność ruchów w wirtualnym środowisku 3D, zanim wygenerowany kod trafi do sterownika maszyny numerycznej. Inżynierowie wykorzystują do tego celu dedykowane oprogramowanie oraz specjalistyczne moduły do obróbki arkuszy. Symulacja przestrzenna pozwala prześledzić pełną trajektorię narzędzia i wykryć miejsca przecięcia brył na długo przed pierwszym cięciem. Algorytmy obliczeniowe samodzielnie proponują alternatywne stacje narzędziowe, jeśli wykryją ryzyko zahaczenia materiału o elementy prasy. Testowanie sekwencji w programie eliminuje przestoje wynikające z weryfikacji prowadzonych metodą prób i błędów na rzeczywistym surowcu.
Oprogramowanie precyzyjnie oblicza naddatki materiałowe na podstawie współczynnika K-factor i rozwija trójwymiarowy model do postaci płaskiego arkusza. Wygenerowana dokumentacja trafia następnie na maszyny wycinające. Proces gięcia blachy stanowi etap łączący cięcie, formowanie i późniejszy montaż seryjny. Elementy wycięte z zachowaniem restrykcyjnych tolerancji trafiają do sekcji obróbki plastycznej, a ich bezbłędne ukształtowanie warunkuje prawidłowe spasowanie całego mechanizmu. Modlnicki zakład produkcyjny Amstal opiera realizację zaawansowanych zleceń dla branży motoryzacyjnej i wentylacyjnej na precyzyjnym cięciu laserowym i skrupulatnym montażu zespołów. Konstrukcje składające się z kilkunastu części wymagają idealnego dopasowania na stanowiskach spawalniczych. Błąd popełniony w trakcie ustalania sekwencji przełamań powiela się na setkach sztuk, skutecznie blokując możliwość złożenia finalnego produktu.
Prawidłowe ułożenie sekwencji operacyjnej decyduje o ostatecznej wykonalności konkretnego projektu inżynierskiego. Przemyślany plan działania zapobiega marnowaniu surowca i znacząco skraca czas przezbrojenia maszyny między poszczególnymi partiami wyrobów. Spójna metodologia gwarantuje utrzymanie narzuconych tolerancji wymiarowych na przestrzeni całej serii produkcyjnej. Właściwe podejście do fizycznych ograniczeń materiału redukuje liczbę poprawek, odpadów poprodukcyjnych i odrzutów jakościowych. Solidne przygotowanie procesu technologicznego ułatwia późniejsze łączenie podzespołów i pozytywnie wpływa na terminowość dostaw dla partnerów biznesowych.
Kategorie artykułów
Polecane artykuły

Terapia poznawczo-behawioralna: co to jest i jak może pomóc w leczeniu zaburzeń psychicznych?

Jak skład surowca i parametry wytłaczania zmieniają wytrzymałość folii LDPE w praktyce

Rodzaje i funkcje rolet wewnętrznych
