Artykuł sponsorowany
Kiedy ruchoma końcówka elektrody pomaga utrzymać równy punkt zgrzewu mimo niewspółosiowości detali
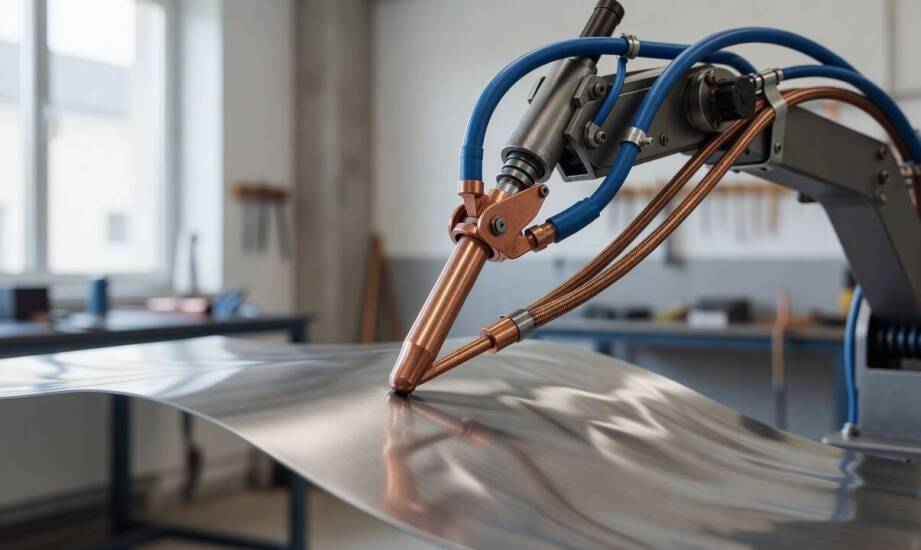
Nierówne przyleganie detali metalowych podczas zgrzewania punktowego często skutkuje nierównomiernym rozkładem prądu i nacisku w strefie połączenia. Sztywna elektroda nie kompensuje nawet niewielkich odchyleń geometrycznych elementów. Brak odpowiedniego dopasowania prowadzi do miejscowego przegrzewania materiału, powstawania wypływek lub tworzenia osłabionych punktów zgrzewu. Znalezienie optymalnego kontaktu między narzędziem a detalem stanowi jedno z głównych wyzwań przy produkcji estetycznych wyrobów, gdzie tradycyjne metody wykazują spore ograniczenia.
Mechanizm wahliwy i samoczynne dopasowanie kontaktu
Odpowiednio zaprojektowane elektrody wahliwe łączą część roboczą z trzonem za pomocą specjalnego przegubu. Taka budowa pozwala na swobodny ruch płaszczyzny dociskowej w ograniczonym zakresie kątowym. Końcówka automatycznie ustawia się równolegle do powierzchni detalu, nawet gdy łączone elementy nie leżą idealnie płasko względem siebie. Zjawisko samoczynnego pozycjonowania gwarantuje pełny kontakt narzędzia z metalem. Właściwa powierzchnia styku przekłada się na równomierny docisk oraz stabilny przepływ prądu przez cały cykl zgrzewania. Punkt zgrzewu zachowuje powtarzalny kształt i nominalną wytrzymałość mechaniczną pomimo początkowej niewspółosiowości detali w oprzyrządowaniu.
Wspomniana konstrukcja przegubowa mocno różni się od klasycznego osprzętu zgrzewalniczego. Sztywność standardowych rozwiązań całkowicie uniemożliwia kompensację drobnych błędów pozycjonowania. Ruchoma końcówka skutecznie ogranicza ryzyko powstawania nieokrągłych lub niepełnych zgrzein, utrzymując jednocześnie zadany nacisk na całą powierzchnię roboczą maszyny. Operator zyskuje pewność, że energia elektryczna dystrybuuje się symetrycznie w obszarze łączenia.
Zastosowanie osprzętu oraz kluczowe parametry procesu
Ruchome końcówki znajdują zastosowanie głównie podczas obróbki detali ze stali węglowych, miedzi lub tytanu. Rozwiązanie to doskonale sprawdza się w produkcji zlewozmywaków, zbiorników technicznych czy specjalistycznego okablowania. Osprzęt ten dedykuje się elementom cienkościennym lub detalom pokrytym delikatną powłoką, gdzie liczy się końcowa estetyka wyrobu. Samoczynne dopasowanie płaszczyzny roboczej minimalizuje powstawanie lokalnych wgnieceń i nieestetycznych przebarwień na materiale. Eksperci z firmy Heller Polska chętnie dobierają takie komponenty dla zakładów produkcyjnych, które wymagają całkowicie bezśladowego łączenia metali.
Trwałość oraz stabilność pracy zależą od zastosowanego stopu miedzi, sposobu odprowadzania ciepła i geometrii samej końcówki. Materiał CuCr1Zr osiąga twardość na poziomie około 160 HB. Taka charakterystyka zapewnia doskonałą przewodność elektryczną przy jednoczesnej odporności na zmiękczanie w temperaturach sięgających 500 stopni Celsjusza. Bezpośrednie chłodzenie cieczą części zgrzewającej skutecznie ogranicza akumulację ciepła w przegubie. Odpowiednia gospodarka termiczna spowalnia erozję stopu i wydłuża żywotność części eksploatacyjnych. Płaska lub lekko sferyczna geometria narzędzia dodatkowo zmniejsza widoczną ingerencję w strukturę zgrzewanej blachy.
Równie istotną kwestię dla żywotności całego układu stanowią prawidłowo dobrane nastawy zgrzewarki. Odpowiedni prąd zgrzewania, ściśle kontrolowany czas cyklu oraz optymalnie dobrana siła docisku zapobiegają przedwczesnemu wypalaniu się materiału elektrody. Precyzyjne dozowanie energii elektrycznej chroni mechanizm przegubowy przed nadmiernymi obciążeniami termicznymi. Dobór odpowiednich plecionek miedzianych oraz chłodzonych kabli prądowych w obwodzie wtórnym pozwala zachować wysoką stabilność układu zasilania.
Mechanizm wahliwy bardzo sprawnie kompensuje niewielkie różnice w ułożeniu detali i zapewnia powtarzalny punkt zgrzewu bez pozostawiania głębokich śladów na powierzchni widocznej. Jeśli jednak wady spoin wciąż się powtarzają, źródła problemu należy szukać w innych obszarach parku maszynowego. Często powodem bywa niewłaściwe bazowanie przyrządów, niewystarczająca sztywność ramienia zgrzewarki lub błędne parametry samego procesu. Zastosowanie ruchomego osprzętu ułatwia pracę z trudnymi detalami, ale nigdy nie zrekompensuje braku precyzyjnego przygotowania elementów przed przystąpieniem do obróbki.
Kategorie artykułów
Polecane artykuły

Terapia poznawczo-behawioralna: co to jest i jak może pomóc w leczeniu zaburzeń psychicznych?

Jak skład surowca i parametry wytłaczania zmieniają wytrzymałość folii LDPE w praktyce

Rodzaje i funkcje rolet wewnętrznych
